
欢迎访问【青岛科昌机械有限公司】官方网站!
联系人:陈经理
手 机:15650188618
电 话:15650188618
地 址:山东省青岛市黄岛区铁山工业园
很多用户在使用抛丸机过程中,常会遇到工件除锈不彻底、表面明暗不均、局部残留氧化皮、除锈精度不达标的问题,严重影响后续喷漆、防腐等工序。结合多年设备研发与售后经验,青岛科昌机械总结出核心原因及针对性解决方法,帮助用户快速排查故障、恢复正常作业。
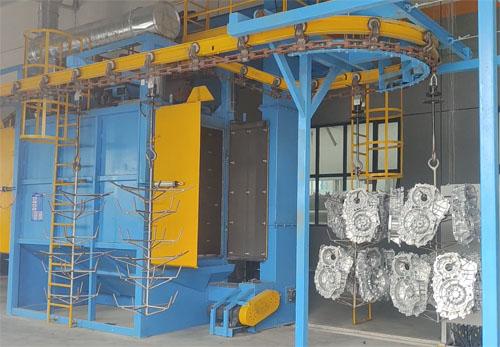
1、弹丸因素:弹丸粒径大小不一、弹丸磨损严重、弹丸填充量不足,是最常见的原因。弹丸过细冲击力不足,无法去除厚重氧化皮;弹丸过粗易造成工件表面凹凸不平,磨损弹丸会降低抛射效果。解决方法:定期筛选、更换磨损弹丸,按照设备标准填充足量同规格弹丸,保证弹丸均匀度。
2、设备参数设置不当:抛丸角度偏差、设备行走速度过快、抛丸时间不足,会导致工件局部抛射不到位。自动化设备需根据工件厚度、锈蚀程度调整运行速度与抛射时长,人工操作设备需规范抛射角度,避免快速扫过工件表面。
3、抛丸器故障:抛丸器叶片磨损、叶轮卡顿、分丸轮堵塞,会造成抛射力度不均、弹丸喷射偏移,直接影响处理效果。需定期检查抛丸器核心配件,及时更换磨损叶片、清理堵塞杂物,保证抛丸器稳定运行。
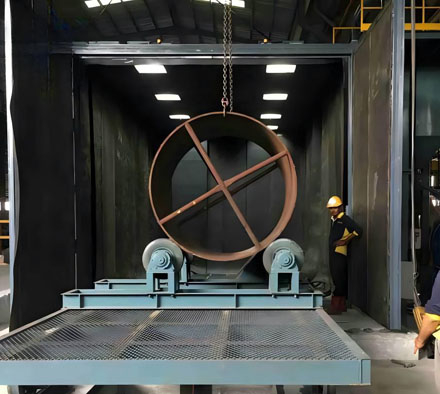
4、工件摆放不合理:工件堆叠过密、遮挡重叠,会导致局部无法接触弹丸,出现除锈盲区。作业时需合理摆放工件,预留充足抛射空间,大件工件可调整吊装角度,确保全方位无死角处理。
服务热线
管理员
该内容暂无评论